اسپارگر بخار تا لحظهای که شروع به چکش زدن روی تکیهگاههای خود میکند، یک قطعه لوله ارزان است و تا آن زمان مخزنی که در آن قرار میگیرد معمولاً خط تولید را تغذیه میکند.
یک مخزن 20 متر مکعبی بردارید که باید از 15 درجه سانتیگراد به 80 درجه سانتیگراد در 45 دقیقه برسد. وظیفه حدود 2000 کیلو وات است. در گرمای 6 بار گرم، با خروج میعانات نزدیک به دمای مخزن، یک کیلوگرم بخار تقریباً 2400 کیلوژول پس از دریافت گرمای محسوس از خود خارج می شود، بنابراین اسپارگر باید حدود 3.0 تن در ساعت عبور کند. این رقم تک سوراخ، تعداد سوراخها و سرعتی که لوله برای زنده ماندن دارد را تعیین میکند.
اندازه آن خیلی کوچک است و دسته هرگز به دما نمی رسد. اندازه آن را خیلی بزرگ کنید و لوله در چند فصل بین ردیف های سوراخ سوت می زند، می لرزد و ترک می خورد.
کاری که Steam Sparger انجام می دهد
اسپارگر بخار یک بخاری با تماس مستقیم است: یک لوله حفاری که در یک ظرف پر از مایع قرار می گیرد، که از طریق آن بخار تزریق می شود و به خود مایع متراکم می شود.
تعریف: اسپارگر بخار که به آن لوله اسپرج نیز می گویند، یک لوله تزریق بخار سوراخ دار است که در زیر سطح مایع مخزن یا ظرف تخلیه می شود. گرما از طریق تراکم مستقیم در سطح مشترک حباب به جای دیواره فلزی حرکت می کند.
نحوه عملکرد انتقال حرارت
بخار هر سوراخ را به عنوان یک جت با سرعت بالا ترک می کند، به حباب می شکند و با عبور گرمای نهان به مایع اطراف فرو می ریزد. هیچ دیواری بخار را از محصول جدا نمی کند، بنابراین راندمان در نقطه تزریق نزدیک به 100 درصد است. محدودیت ها جای دیگری هستند: میعانات، دسته را رقیق می کند، مایع نمی تواند دمای اشباع بخار را در فشار عرضه عبور دهد، و انرژی اختلاط باید از خود جت ها تامین شود.
جایی که از اسپارگر استفاده می شود
- مخازن را در کارخانه های غذا و نوشیدنی بشویید، بشویید و در محل تمیز کنید
- شستشوی قطعات و حمام های فسفاته در تکمیل فلز
- دی ایراتورهای آب تغذیه بویلر و مخازن میعانات گازی
- حوضه های تصفیه و خنثی سازی آب
3.0 تن در ساعت بخار برای یک مخزن 20 متر مکعبی در 45 دقیقه در 6 بار گرم
4-8 میلی متر قطر سوراخ اسپرج معمولی
300 میلی متر حداقل غوطه ور شدن در زیر خط آب
بیشتر اسپارگرها روی بخار بین 2 تا 8 بار گرم کار می کنند و از 500 کیلوگرم در ساعت تا 15 تن در ساعت عبور می کنند، بنابراین پنجره طراحی گسترده است اما حالت های خرابی ثابت است.
اندازه گیری Sparger: بار بخار، حفره و ناحیه سوراخ
اندازه اسپارگر به سه عدد کاهش مییابد، و هر چیز دیگری، از جمله نویز و ارتعاش، از آنها تبعیت میکند: جریان جرمی بخار، سوراخ لوله اسپارژ و سطح کل سوراخ.
جریان بخار از تعادل انرژی ناشی می شود. جرم مایع به اضافه معادل آب دیواره مخزن را در گرمای ویژه و افزایش دما ضرب کنید، بر زمان گرمایش تقسیم کنید تا به کیلووات برسد، سپس بر گرمایی که هر کیلوگرم بخار آزاد می شود تقسیم کنید: گرمای نهان در فشار منبع به اضافه گرمای محسوسی که میعانات در مسیر پایین آمدن به دمای مایع از خود خارج می کند.
جریان بخار (کیلوگرم در ساعت) = 3600 x وظیفه (کیلووات) / (گرمای نهان محسوس)
در 6 بار گرم این مخرج تقریباً 2400 کیلوژول بر کیلوگرم است. در 3 بار گرم به حدود 2250 کیلوژول بر کیلوگرم می رسد و اسپارگر برای همان کار به حدود 7 درصد بخار بیشتر نیاز دارد. 5 تا 10 درصد برای تلفات حرارتی از سطح مخزن اضافه کنید.
| پارامتر | ارزش معمولی | چرا مهم است |
| سرعت بخار در لوله | 20-25 متر بر ثانیه | بالاتر باعث سر و صدا و فرسایش می شود، کمتر به معنای یک لوله بزرگ است |
| سرعت خروج سوراخ | 25-30 متر بر ثانیه | جت ها را پایدار نگه می دارد و لرزش را محدود می کند |
| قطر سوراخ | 4-8 میلی متر | سوراخ های کوچک با مقیاس، سوراخ های بزرگ به طور ناهموار گرم می شوند |
| غرق شدن | 300 میلی متر minimum | سوراخ های کم عمق تر پاشیده و خشک می شوند |
| فاصله بالای کف مخزن | 100-200 میلی متر | از جمع شدن لجن و لجن زدن جلوگیری می کند |
| دور زدن | 3:1 تا 5:1 | در زیر این، توزیع در طول لوله ناهموار می شود |
الگوی سوراخ و قوانین چیدمان
الگوی سوراخ تعیین می کند که آیا یک مخزن به طور یکنواخت گرم می شود یا یک گرادیان 10 تا 15 درجه سانتیگراد از یک سر به سر دیگر ایجاد می کند.
- حفره را از حداکثر جریان بخار روی 20 تا 25 متر بر ثانیه تنظیم کنید، سپس بررسی کنید که همان لوله در حداقل چرخش کمتر از 10 متر بر ثانیه نباشد.
- مساحت کل سوراخ را از حد سرعت خروجی محاسبه کنید، سپس 50 تا 100 درصد سوراخ های بیشتری اضافه کنید تا انسداد جزئی ایجاد شود.
- سوراخ ها را در دو ردیف پلکانی 45 درجه پایین تر از افقی یا یک ردیف رو به پایین بچینید. هرگز با آنها رو به بالا روبرو نشوید.
- حفرهها را با فاصله 8 تا 12 از هم در تمام طول مسیر ایجاد کنید تا جتها مخزن را به جای یک گوشه جارو کنند.
- لوله را به سمت ورودی شیب دهید و انتهای پایین آن را تخلیه کنید، بنابراین میعانات نمی تواند به عنوان یک حلزون هنگام باز شدن دریچه حرکت کند.
اسپارگر وسیله اختلاط نیست. در جاهایی که هیچ تکان دهنده دیگری وجود ندارد، جت ها باید کل حجم را جارو کنند، که معمولاً به معنای کار طولانی تر با سوراخ های بیشتر و کوچکتر به جای یک لوله کوتاه با چند سوراخ بزرگ است.
حالت های شکست و نحوه مقایسه Sparging
سه خرابی بیشتر زمان خاموشی اسپارگر را شامل میشود: چکش آب هنگام راهاندازی، ترک خوردگی ناشی از خستگی حرارتی بین ردیفهای سوراخ، و آسیب لرزش به تکیهگاهها و اتصالات انشعابی.
- ضربه زدن هنگام باز شدن دریچه بخار باعث می شود که میعانات در خط نشسته است. یک جیب تخلیه را در انتهای پایین قرار دهید و شیر را به آرامی باز کنید.
- ترک هایی که بعد از 12 تا 24 ماه بین سوراخ ها ایجاد می شود به این معنی است که بالای لوله بین مرطوب و خشک در حال چرخش است. غوطه وری را افزایش دهید یا نوار کنترل سطح را سفت کنید.
- تکیه گاه های فرسوده و جوش شاخه های ترک خورده ناشی از ارتعاش هستند. سرعت خروج سوراخ را زیر 30 متر بر ثانیه بیاورید و یک راهنما نزدیک نقطه میانی اضافه کنید.
- یک منطقه داغ در نزدیکی ورودی با مایع سرد دورتر به معنای سوراخ های بسیار کم با قطر بسیار زیاد است. ابتدا کل مساحت سوراخ را دوباره محاسبه کنید.
پارگی بخار
- کمترین هزینه سرمایه: یک لوله حفاری، یک شیر کنترل و یک تخلیه
- بدون سطح انتقال حرارت به ناپاک
- میعانات، دسته را رقیق می کند و باید در دستور غذا طراحی شود
- دور زدن depends entirely on hole design
گرمایش غیر مستقیم
- بخار و محصول جدا می مانند، بنابراین رقیق نمی شود
- کنترل در 1 تا 2 درجه سانتیگراد از نقطه تنظیم قابل دستیابی است
- سطح انتقال حرارت کثیف شده و نیاز به تمیز کردن دارد
- هزینه سرمایه بالاتر و جای پای بزرگتر
جرقه زدن ارزان ترین راه برای گرم کردن مایع و کمترین کنترل است. هنگامی که فرآیند به دو درجه نهایی نیاز دارد، یک اسپارگر به تنهایی آنها را ارائه نخواهد کرد.
مواد، کدها و بررسی های تدارکات
برای آب و بیشتر مایعات فرآیند، فولاد ضد زنگ 316 لیتری با حداقل ضخامت دیواره برنامه 40 پیش فرض عملی برای لوله اسپرج است. فولاد کربنی فقط در سیستم های بسته و تصفیه شده که در آن شیمی آب کنترل می شود قابل قبول است.
| خدمات | مواد توصیه شده | نکات کاربردی |
| مخازن آب تصفیه شده و میعانات گازی | فولاد کربن SA-106 Gr B | کمترین هزینه، اجازه خوردگی 1.5 میلی متر را می دهد |
| آب فرآوری شده، کمی اسیدی یا قلیایی است | 316 لیتر ضد زنگ | انتخاب استاندارد برای وظایف غذایی و دارویی |
| آب نمک، آب دریا، آب حاوی کلرید | Duplex 2205 یا 6Mo | گریدهای آستنیتی خطر خوردگی تنش کلرید را در بالای 60 درجه سانتیگراد دارند |
| هدرهای بخار با دمای بالا | فولاد آلیاژی مانند P11 یا P22 | مشخصات خط مادر و رویه های جوش را مطابقت دهید |
- تأیید کنید کدام کد لوله کشی خط را کنترل می کند: ASME B31.1 برای لوله کشی برق، B31.3 برای لوله کشی فرآیند.
- طرح الگوی سوراخ را با قطر، فاصله، تعداد ردیف و تحمل موقعیت بخواهید.
- نیاز به آزمایش هیدرواستاتیک در فشار طراحی 1.5 برابر و بازرسی رنگ نافذ ردیف سوراخ در خطوط بحرانی.
- درخواست گواهی مواد به EN 10204 3.1 و نقشه جوش با سوابق صلاحیت جوشکار.
- از سازنده ای بخرید که می تواند حرارت ورودی را تایید کنید و مدل های طرح بندی سه بعدی را تبدیل کنید قبل از شروع جوشکاری، از آنجایی که بیشتر کار مجدد در میدان شروع می شود.
لوله اسپرج یک قسمت تحت فشار است. باید با مدارکی مشابه با سایر اجزای فشار در سیستم بخار خریداری شود، حتی زمانی که به نظر می رسد طول لوله حفر شده باشد.
سیستم بازیابی حرارت در پشت اسپارگر
در اکثر کارخانه ها بخاری که اسپارگر تزریق می کند برای این منظور تولید نمی شود. از گازهای خروجی یا گرمای اتلاف فرآیند بازیابی می شود و این چیزی است که باعث می شود اقتصاد کار کند.
مشخصات اسپارگر معمولاً با منبع بخار از قبل ثابت شده به دست میآید: یک مولد بخار بازیابی حرارت در اگزوز توربین گاز، یک دیگ بخار حرارتی هدر رفته در پایین دست یک کوره یا کوره، یا یک بخار اصلی کارخانه. بازیابی 10 درصد دیگر از گرمای موجود در گاز دودکش، بازپرداخت تاسیسات اسپارجر را از سال ها به ماه ها تغییر می دهد و اغلب فشار موجود در اسپارجر را افزایش می دهد که محدوده دمایی مخزن را افزایش می دهد.
 دیگ بخار حرارتی زباله صنعتی برای بازیابی گاز دودکش HRSG سازگار با فولاد، مواد شیمیایی، سیمان و گازهای دودکش ذوب، بازیابی گرمای زباله با ظرفیت بخار انعطاف پذیر و طرح های مقاوم در برابر خوردگی. مشاهده محصول →
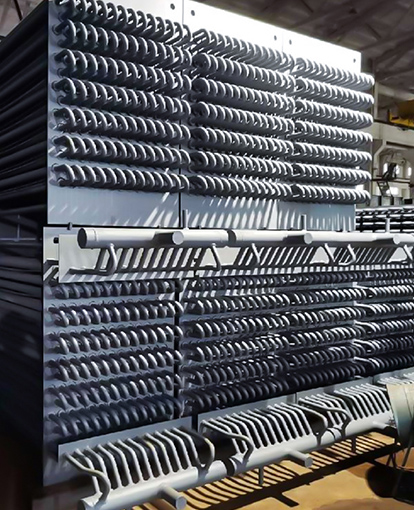
زنجیره بازیابی به اندازه خود اسپارگر اهمیت دارد. لولههای پرهدار عنصر اصلی انتقال حرارت هم در اکونومایزرها و هم در مولدهای بخار بازیابی حرارت هستند و انتخاب بین طرحهای نوع H، مارپیچی و لولههای حرارتی تعیین میکند که یک واحد چقدر رسوب را تحمل میکند و به راحتی میتوان آن را تمیز کرد. در گازهای دودکش غبارآلود، یک لوله پره دار نوع H خطوط گاز را مستقیم نگه می دارد و دمیدن آن آسان تر است، در حالی که لوله پره ای مارپیچی سطح بیشتری را در همان حجم بسته بندی می کند و برای گاز تمیزتر مناسب است.
 لوله پره دار مارپیچی برای بازیابی حرارت بویلر و زباله جزء تبادل حرارت با راندمان بالا با هندسه باله قابل تنظیم، مناسب برای گازهای دودکش تمیزتر که در آن سطح انتقال حرارت فشرده مورد نیاز است. مشاهده محصول →
پایین دست بسته لوله، اکونومایزر کار دمای پایین را انجام می دهد و آخرین گرمای مفید را از گاز دودکش قبل از رسیدن به پشته بیرون می کشد. در اگزوز تجهیزات فرآیند، خوردگی انتهای سرد و نقطه شبنم اسیدی باید در برابر گرمای اضافی بازیابی شده متعادل شوند.
 اکونومایزر برای گاز دودکش تجهیزات فرآیندهای شیمیایی و پتروشیمی گرمای اتلاف دمای پایین را از خروجی اگزوز پالایشگاه و فرآیند متانول با ساخت و ساز مقاوم در برابر خوردگی مهر و موم شده و نظارت برای عملکرد متغیر بازیابی می کند. مشاهده محصول →
پیکربندی هر چه باشد، سطح انتقال حرارت جایی است که رسوب، فرسایش و ارتعاش در ابتدا ظاهر می شود، بنابراین برنامه ریزی بازرسی لوله پره دار متعلق به همان مکالمه تعمیر و نگهداری اسپارگر است.
یک اسپارگر فقط به اندازه بخار پشت آن ارزان است. آن بخار بالادست را بازیابی کنید و کل محاسبه تغییر می کند.
سوالات متداول
چگونه جریان بخار را برای اسپارگر محاسبه می کنید؟
جرم مایع به اضافه معادل آب مخزن را در گرمای مخصوص و افزایش دما ضرب کنید، بر زمان گرمایش تقسیم کنید تا به کیلووات برسد، سپس بر گرمای آزاد شده به ازای هر کیلوگرم بخار تقسیم کنید. در 6 بار گرم با خروج میعانات در دمای مخزن که حدود 2400 کیلوژول بر کیلوگرم است، بنابراین یک وظیفه 2000 کیلوواتی تقریباً به 3.0 تن در ساعت نیاز دارد. 5 تا 10 درصد برای تلفات حرارتی در حین گرم کردن اضافه کنید.
چرا وقتی دریچه بخار باز می شود، یک لوله اسپرجت ضربه می زند؟
میعانات. یک لوله اسپرج بیکار با آب پر می شود و بخاری که با جریان کامل وارد می شود آن راب را در طول خط فشار می دهد. لوله را به سمت یک جیب تخلیه برگردانید، میعانات را قبل از باز شدن دریچه خارج کنید و جریان را به آرامی بالا ببرید. در خطوط بزرگتر یک بای پس گرم کردن بسیار کمتر از آسیبی است که یک رویداد چکش آب می تواند ایجاد کند.
یک اسپارگر در چه عمقی باید زیر آب رفت؟
حداقل 300 میلی متر زیر پایین ترین سطح مایع عامل، با فاصله 100 تا 200 میلی متر از کف مخزن. غوطه ور شدن کم عمق باعث پاشیدن و صدا می شود و به بالای لوله اجازه می دهد خشک شود و چرخه بزند، که منشاء معمول ترک های خستگی بین ردیف سوراخ ها است.
سه عدد بر یک اسپارگر حاکم است: جریان بخار، ناحیه سوراخ و عمق غوطه وری. هر سه مورد را درست بگیرید و بقیه اسناد است.
اسپارگرها نیازی به پیچیده شدن ندارند، اما باید محاسبه شوند. حجم مخزن وظیفه را تعیین می کند، وظیفه جریان بخار را تعیین می کند، جریان بخار حفره و ناحیه سوراخ را تنظیم می کند، و غوطه وری تصمیم می گیرد که آیا لوله عمر طراحی خود را دوام می آورد یا در فصل دوم ترک می خورد.
اسپارگر یک قطعه فشار با عملکرد فرآیند است. اندازه آن را از روی تراز انرژی اندازه کنید، سوراخها را برای محدوده کامل چرخش باز کنید، و آن را با کاغذبازی مشابه بقیه سیستم بخار بخرید.